手压封口机封口不牢?检查感应加热模块,3步解决封口失效
识别封口不牢的典型表象与常见误区 手压封口机在连续作业中若出现封口边缘起翘、密封层分离或漏气现象,通常并非机器整体故障,而是核心加热组件输出能量异常。许多操作者习惯直接更换整机或调整压力杆,却忽略了感应加热模块的工作状态。封口不牢的物理表
识别封口不牢的典型表象与常见误区 手压封口机在连续作业中若出现封口边缘起翘、密封层分离或漏气现象,通常并非机器整体故障,而是核心加热组件输出能量异常。许多操作者习惯直接更换整机或调整压力杆,却忽略了感应加热模块的工作状态。封口不牢的物理表
理解气缸压力与封口质量的关联机制 手压封口机的气缸压力直接决定了热封刀对包装袋施加的正压力,这一物理参数是形成有效密封的关键变量。压力过小会导致薄膜层间无法充分熔融融合,出现漏气或封口强度不足的问题;压力过大则可能压坏薄膜,甚至导致封口处
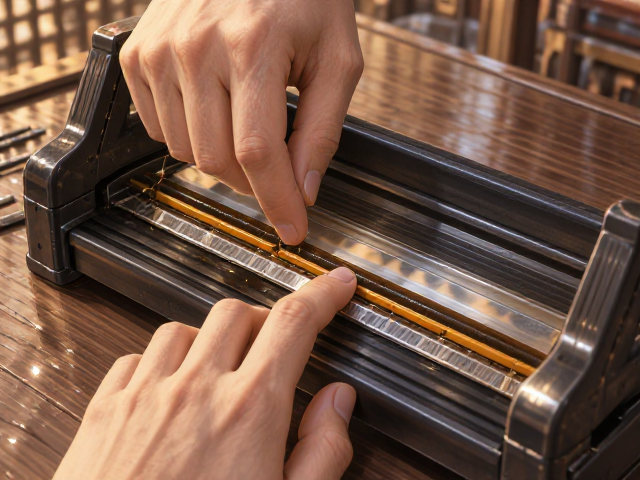
手压封口机加热条油污成因与基础清理步骤 手压封口机在长期运作过程中,加热条表面极易附着塑料熔滴、食品残渣及环境灰尘,这些混合物在高温作用下碳化,形成顽固油污。清理前务必切断电源并等待加热组件完全冷却,避免烫伤或引发短路。准备无水乙醇、无绒
手压封口机加热温度范围解析 手压封口机作为常见的包装辅助设备,其核心加热元件通常采用PTC发热体或陶瓷加热片,这类材质的工作温度区间一般设定在100℃至200℃之间。在实际操作场景中,用户可通过机身侧面的旋钮或数字面板进行微调,低温区(约
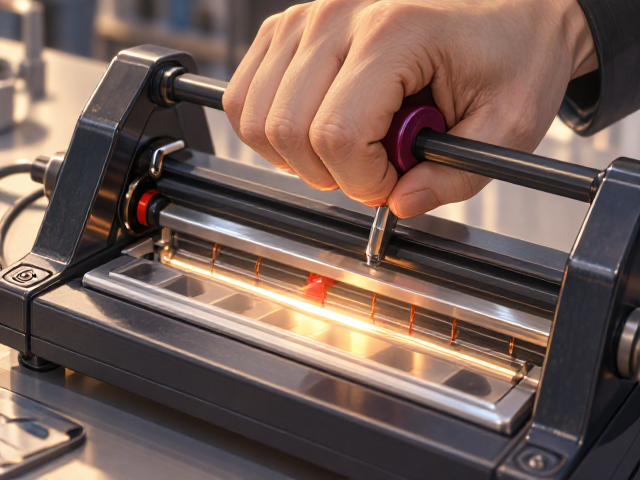
感应加热原理在小型封口设备中的应用机制 手压封口机采用感应加热技术,其核心在于利用高频交流电通过线圈产生交变磁场,使放置于线圈内的金属容器(如铝箔盖或金属罐)底部产生涡流,从而快速自热。这种非接触式加热方式避免了传统电热板因长时间工作导致
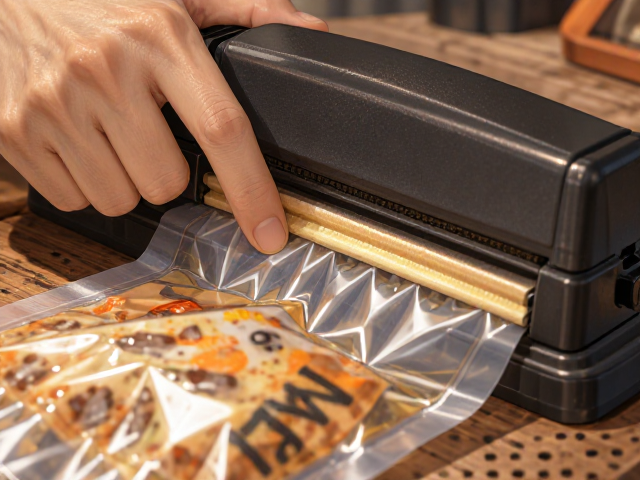
排查加热条老化与温度设定偏差 封口不牢的首要原因往往隐藏在设备核心部件的损耗中。加热条作为热封工艺的关键执行元件,随着使用次数的增加,表面涂层会逐渐磨损,导致热传导效率下降。当加热条出现局部凹陷或涂层剥落时,即使温度显示正常,实际传递到封
手压封口机封口时间多长 手压封口机的实际封口时长并非一个固定的数值,它通常取决于设备功率、包装袋材质厚度以及目标熔合温度。对于市面上常见的家用或小型商用简易手压封口机,加热元件多为镍铬合金丝或PTC陶瓷发热体,其热惯性较小。在标准操作环境
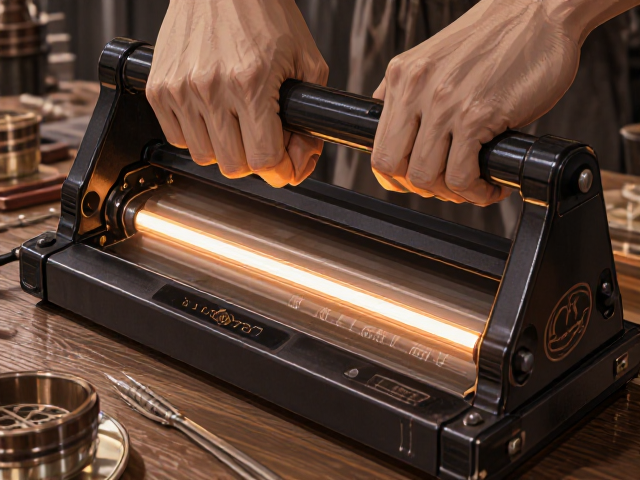
手压封口机加热温度范围详解 手压封口机的核心工作原理依赖于电热丝或加热管对塑料袋热封层进行瞬时加热,随后通过杠杆结构施加压力完成封口。不同材质的包装袋对热封温度有着严格的要求,例如常见的PE(聚乙烯)袋通常需要在120℃至160℃之间进行
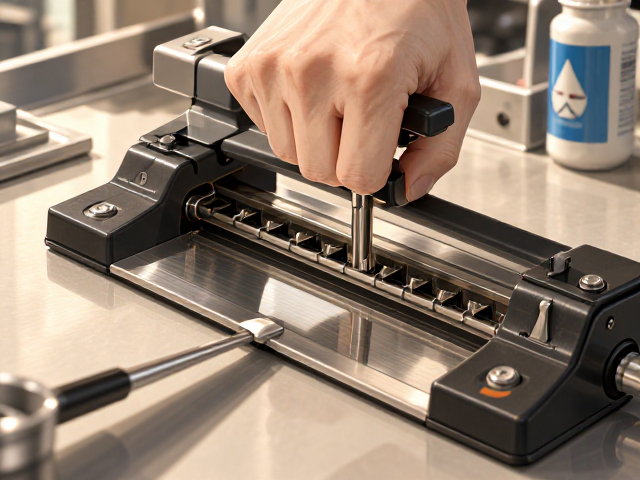
手压封口机防漏封技巧 手压封口机在医药包装作业中的核心优势在于其通过机械杠杆原理产生的恒定压力,能够确保铝箔或复合膜与瓶口形成紧密的物理贴合。防漏封的关键在于温度与压力的精准平衡,操作者需根据包装材料的热熔特性调整加热板温度,通常建议初始
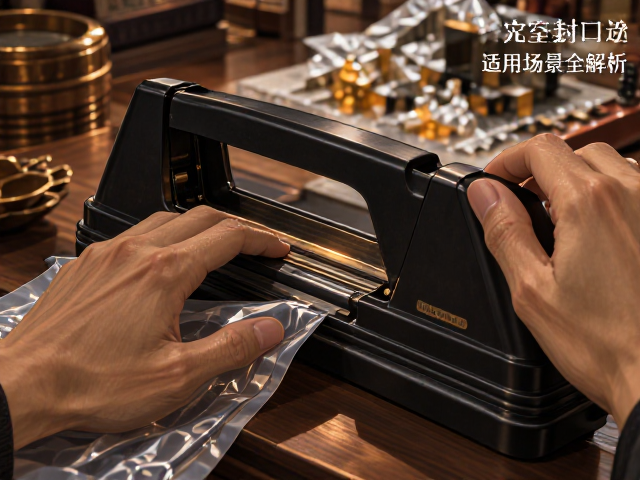
核心参数解析:封口宽度与热封技术的匹配逻辑 手压式与真空封口机在结构上存在本质差异,前者依赖人工施加压力配合加热条完成密封,后者则通过抽气泵降低袋内气压后自动完成热封。选择时需重点关注封口宽度,常见规格包括20mm、30mm和40mm。较
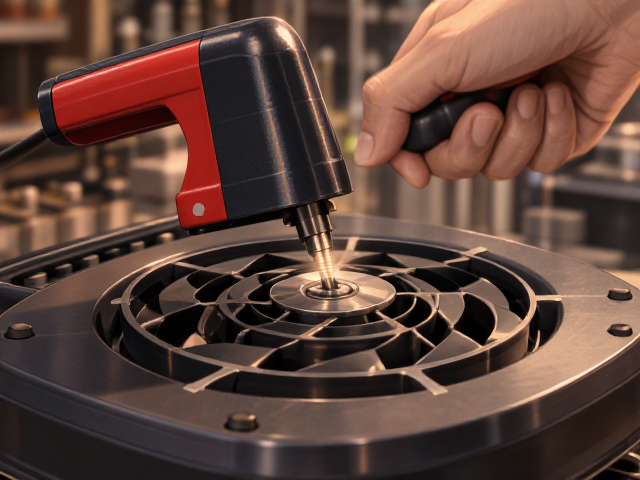
手压封口机脉冲封口不热?清理散热风扇解决故障 手压封口机在长期高频次作业后,出现加热管不发热或升温极慢的现象,往往并非加热元件本身损坏,而是内部散热系统堵塞导致的热保护机制被触发。这类设备通常采用脉冲加热原理,通过控制电容放电瞬间产生高温
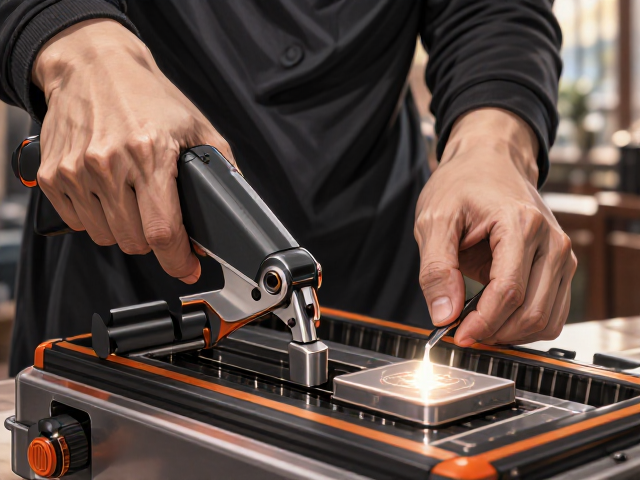
手压封口机的工作原理与核心部件解析 手压封口机主要依靠感应加热技术实现塑料袋或复合膜的封口作业。其核心组件包括加热板、温控系统以及机械加压手柄。当手柄下压时,机械结构将压力均匀传递至加热板,使塑料袋口部紧贴高温表面。与此同时,内部的温控探