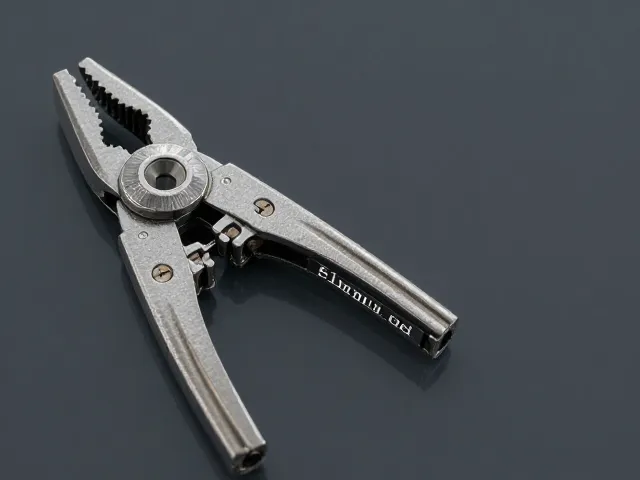
51mm强力夹冷冲压成型工艺解析
冷冲压技术利用模具对金属板材施加压力,使其产生塑性变形或分离,从而获得所需形状的零件。51mm强力夹作为工业连接与固定领域的常见组件,其核心制造过程高度依赖这一工艺。该直径规格通常对应标准紧固件或特定机械结构的接口需求,冲压过程中的模具精度直接决定了夹持力的均匀性和产品的几何公差。通过高精度的级进模或复合模设计,金属带材在高速冲压线上连续完成落料、弯曲和成型动作,确保了单件产品尺寸的一致性。这种批量化的生产方式不仅大幅降低了单件制造成本,还有效提升了材料利用率,减少了边角料的浪费,符合现代制造业对效率与资源优化的双重追求。
在51mm强力夹的具体成型阶段,材料的流动控制是关键技术难点。由于夹体结构往往包含复杂的卡扣、加强筋或防滑纹路,冲压过程中需精确计算回弹量并优化模具间隙,以防止出现裂纹、起皱或尺寸超差。采用多工位连续冲压工艺,可以在一次装夹中完成从平片到立体夹持结构的转变,减少了二次加工带来的累积误差。这种工艺特别适用于低碳钢、不锈钢或合金钢等常见金属材质,通过调整冲压速度和压力曲线,能够适应不同厚度板材的加工需求。稳定的成型质量使得产品在后续装配中无需额外修整,直接满足高精度机械设备的安装要求,体现了冷冲压工艺在标准化零部件制造中的核心优势。
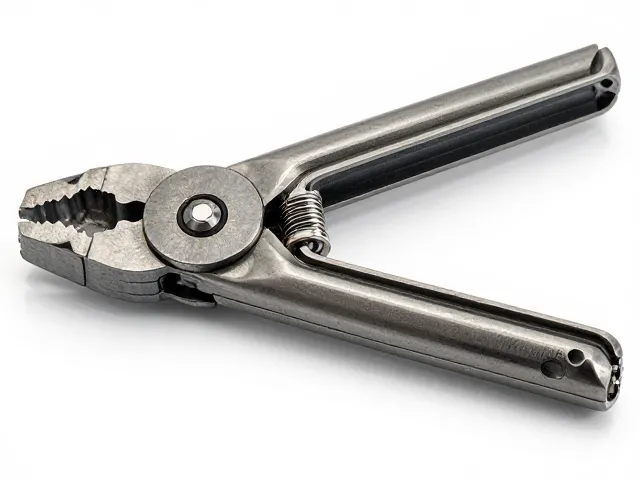
防锈处理技术提升产品耐用性
金属制品在潮湿、酸碱或户外环境中极易发生氧化腐蚀,导致结构强度下降甚至失效。针对51mm强力夹的防锈处理,通常采用表面涂层技术或化学转化膜工艺。常见的处理方法包括电镀锌、钝化处理、达克罗涂层或粉末喷涂等。这些工艺在金属基体表面形成一层致密的保护膜,隔绝氧气和水分的直接接触,从而显著延缓锈蚀进程。例如,镀锌层通过牺牲阳极的阴极保护作用,即使表面涂层出现微小破损,仍能保护基体金属不被腐蚀。这种防护机制特别适用于长期处于恶劣工况下的机械连接件,确保其在长期使用中保持可靠的夹持力和外观完整性。
防锈处理的耐久性与具体工艺参数及环境适应性密切相关。优质的防锈涂层需通过盐雾测试、湿热试验等标准检测,以验证其在极端条件下的防护性能。对于51mm强力夹而言,表面处理不仅关乎美观,更直接影响产品的使用寿命和维护成本。经过严格防锈处理的夹持件,在仓储、运输及使用过程中能有效避免因锈蚀导致的卡死、断裂或连接松动问题。这种耐用性使得产品能够适应从一般工业设备到户外基础设施等多种应用场景,减少了因部件更换带来的停机时间和维修费用。稳定的防腐性能是衡量高品质金属冲压件的重要指标,也是确保机械系统长期稳定运行的基础保障。